合共软件基于 RockPlus MOM制造运营管理平台,以 RockPlus MES + RockPlus LIMS 为核心,为国内某知名CMP生产企业构建从“生产执行”到“实验室质量管理”的一体化数字化体系。
整个项目围绕四个核心方向展开:
设备互联、生产流程、SPC质量管控、MES与LIMS数据协同。
一、RockPlus MES + LIMS,构建制造与质量一体化平台
项目以RockPlus MES负责车间生产执行,以RockPlus LIMS负责实验室质量管理。
RockPlus MES
覆盖:
生产订单与工单管理
工艺路线与工序管理
原材料及成品物流
PDA扫码及在线过站
设备数据自动采集
刀具、治具及设备管理
生产质量管理
产品全过程追溯
ERP系统集成
RockPlus LIMS
覆盖:
检验任务管理
实验室检测设备管理
测试报告管理
SPC / CPK统计分析
WECO Rule自动判异
OCAP异常处理
DCC受控文件管理
检测数据及质量报告管理
MES与LIMS并不是两套相互独立的系统,而是围绕同一产品、同一批次建立数据关联。
生产过程中产生的浇注、硫化等关键参数可以进入LIMS质量报告;实验室形成的密度、硬度、厚度、压缩率等检测结果,则可以进一步参与MES生产放行、标签打印和产品出货。
最终形成:
产品 → 制造过程 → 设备参数 → 原材料 → 实验室检测 → 质量结果
的一体化数据链。
二、设备互联:打通12道工序及多类型生产、检测设备
设备互联是本项目的核心建设内容之一。
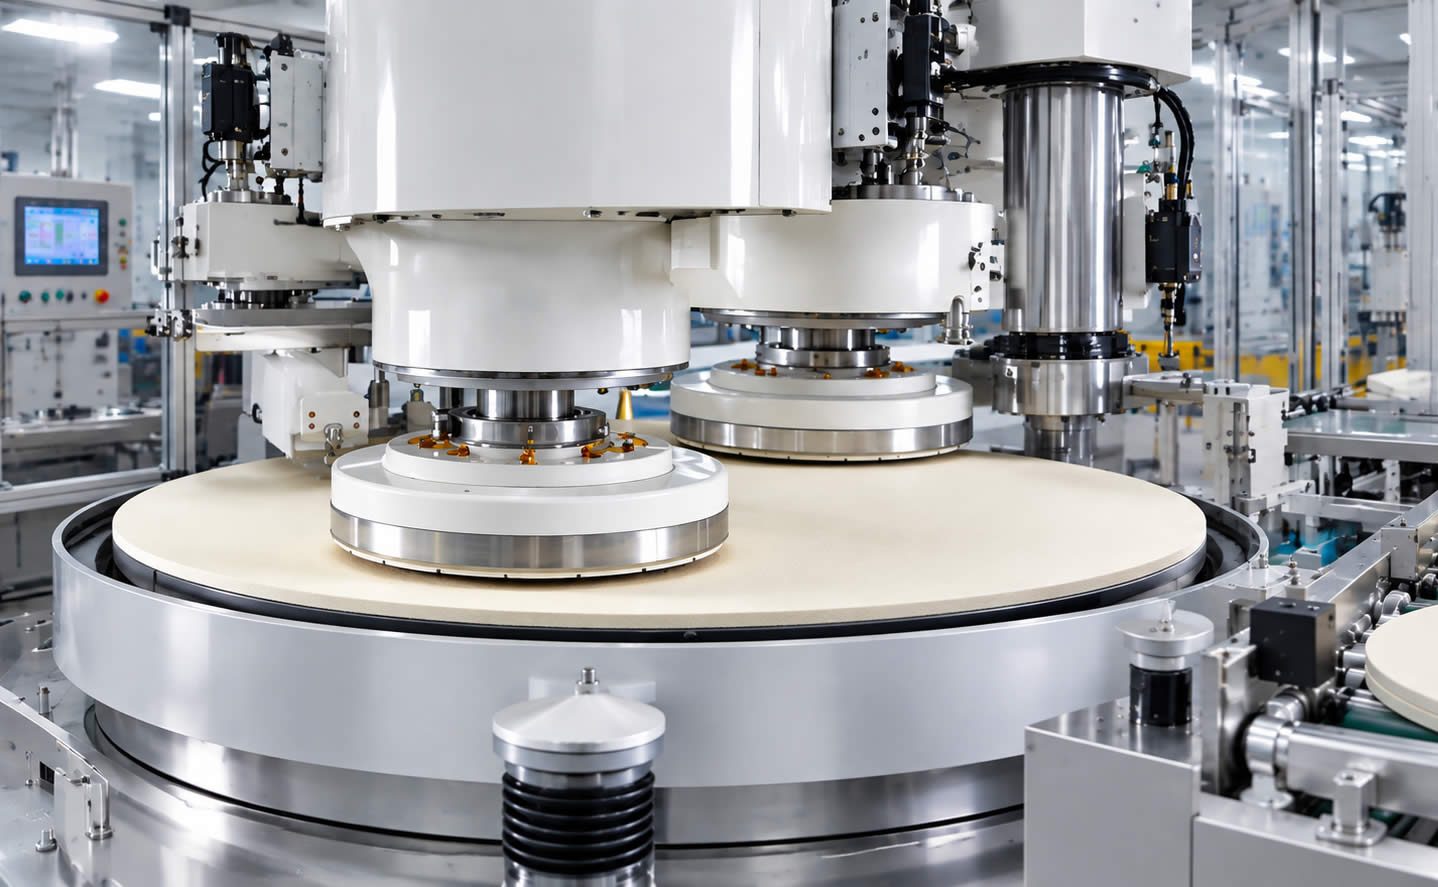
RockPlus MES围绕CMP抛光垫生产过程,对不同工序中的设备进行统一连接和数据采集,包括预热、浇注、硫化、切片、镭射、砂光、雕刻、清洁、3D检测、贴合、贴标以及在线检测等环节。
针对现场设备接口不统一的问题,系统兼容多种工业通信及数据采集方式,包括:
PLC设备通信
Modbus TCP
OPC
FANUC FOCAS
在线检测设备接口
PDF检测报告解析
Access数据库数据解析
串口及仪器数据采集
MES向设备下发条码及生产信息
例如在浇注工序,MES可以采集搅拌温度、转速、压力、消泡时间、熔体温度、原料流量等关键参数;
在硫化工序,系统记录硫化温度、时间以及模具、层位信息;
在雕刻工序,通过设备通信获取加工参数、刀具信息和真空压力;
在贴合工序,则进一步绑定衬垫、胶材批次、辊温、气压、张力等制造数据。
通过统一设备互联,原本分散在PLC、CNC、检测设备以及人工记录中的数据被自动沉淀到MES,并与对应的产品和生产批次关联。项目设备采集覆盖多道核心工序及多类型生产设备。
三、生产流程:以“一物一码”贯穿CMP抛光垫制造全过程
RockPlus MES以生产工单和产品条码为主线,将CMP抛光垫生产全过程连接起来。
整体生产流程包括:
ERP销售订单/生产工单 → MES工单管理 → 备料及原材料注册 → PDA扫码校验 → 预热 → 窗口制作 → 预混合 → 浇注 → 硫化 → 切片 → 激光镭雕 → 砂光 → 检测 → 雕刻/清洁 → 贴合 → 贴标 → 终检 → 包装 → 成品入库 → 出货 → ERP数据回传
在每一道关键工序中,系统通过条码、PDA和设备数据采集自动建立产品与制造资源之间的关系。
例如:
原材料进入生产前进行扫码校验;
浇注过程自动关联设备工艺参数;
硫化过程绑定模具与生产层位;
切片后建立半成品条码;
镭雕设备自动接收MES下发的打码信息;
雕刻、切片、砂光等工序进行刀具寿命与上机校验;
贴合过程绑定辅材型号和批次;
最终通过成品标签、包装箱码完成入库及出货。
由此形成真正意义上的“一物一码、一码到底”。生产全流程及正反向追溯关系与项目实际设计保持一致。
四、LIMS:让实验室检测数据进入制造质量体系
针对CMP抛光垫检测项目多、仪器类型复杂的特点,项目通过RockPlus LIMS统一管理实验室检测业务。
系统覆盖多类检测及测试报告,包括:
MOCA纯度
来料检验
全密度
密度
硬度
厚度
压缩率
剥离力
SEM电镜
透气率
透光率
沟槽
产品切片数据
浇注批次生产参数
硫化批次生产参数等
对于不同实验室设备,RockPlus LIMS根据设备特点采用不同的数据接入方式。
例如:
硬度计、厚度仪等设备可解析输出报告;万能拉力机可读取设备数据库中的测试数据;SEM、电镜、光学轮廓仪、密度仪等检测设备则根据接口能力完成自动或半自动数据采集。
系统将实验室仪器从“独立检测设备”转变为制造数据体系中的重要数据源,使检测结果能够按照产品、批次、工单进行统一归档和追溯。项目LIMS覆盖密度、硬度、厚度、压缩率、电镜、沟槽、纯度等多类物性及材料检测。
五、SPC + WECO Rule:从结果检验转向统计过程控制
针对半导体新材料对批次稳定性和产品一致性的高要求,项目将SPC作为质量管理的重要组成部分。
RockPlus LIMS建立了三个层面的SPC体系。
产品SPC
针对:
密度、硬度、厚度、压缩率、电镜等关键产品质量指标
进行持续统计分析。
设备SPC
针对:
浇注、硫化、切片、沟槽、透气率、透光率等生产及设备相关指标
进行过程能力分析。
原材料SPC
针对:
MOCA纯度等关键原材料指标
进行趋势监控。
在传统SPC控制限的基础上,系统进一步引入 WECO Rule统计判异机制。
系统可以根据连续数据点的位置、趋势和分布特征自动识别潜在异常。
这意味着即使某一检测结果暂时仍处于规格范围内,只要数据已经表现出持续偏移、连续单侧分布或其他异常趋势,系统也能够提前产生判异记录。
当SPC出现失控信号后,可以进一步进入OCAP异常处理流程,对异常原因、处理措施及结果形成完整记录。
最终形成:
检测数据 → SPC实时分析 → WECO Rule自动判异 → 异常触发 → OCAP处理 → 处理记录 → SPC/CPK持续分析
的质量闭环。
项目由此将质量管理从传统的“产品做完之后判断合不合格”,进一步转变为对制造过程稳定性的持续监控和提前预警。WECO Rule、SPC/CPK以及OCAP闭环均为项目质量体系的重要组成部分。
六、首件拦截与防错,将质量控制前移到生产现场
在关键加工工序中,RockPlus MES进一步建立现场防错和首件拦截机制。
例如产品进入3D检测后,系统自动获取沟槽深度、宽度、间距等检测结果。
如果首件产品检测不合格,系统可以对后续生产进行锁定,避免在工艺状态异常的情况下继续批量加工。
与此同时,雕刻、切片、砂光、裁边等工序建立刀具型号、使用次数及寿命管理机制,并在刀具上机时进行校验。
由此将质量控制由实验室和终检进一步延伸到设备与生产过程,实现:
错误提前防止、异常及时拦截、过程数据完整留痕。
七、MES与LIMS协同,实现正向、反向全过程追溯
通过RockPlus MES与RockPlus LIMS协同,项目建立了贯穿原材料、制造过程、实验室检测和成品出货的完整追溯体系。
正向追溯
通过成品条码,可以继续查询:
生产工单 → 所有工序 → 加工设备 → 工艺参数 → 原材料批次 → 辅材 → 刀具/治具 → 检测数据 → 包装及出货信息
反向追溯
当出现质量异常或客户反馈时,则可以从产品反向定位到:
生产批次 → 浇注批次 → 硫化批次 → 设备参数 → 原材料批次 → 检验数据
帮助质量和工艺人员快速缩小问题范围,为异常分析和持续工艺改善提供数据依据。
八、ERP双向集成,打通计划、生产、库存和出货
RockPlus MES同时与企业ERP系统进行双向集成。
ERP向MES同步:
MES向ERP反馈:
原材料注册及消耗
库存数据
成品入库
成品出库及最新库存
从而形成:
销售订单 → 生产计划 → 制造执行 → 物料消耗 → 成品入库 → 产品出货
的数据闭环,避免ERP与生产现场之间重复录入和信息断层。








 返回列表